Nyheder

Hvilke bearbejdningsprocesser sikrer remskiver rillenøjagtighed og konsistens?

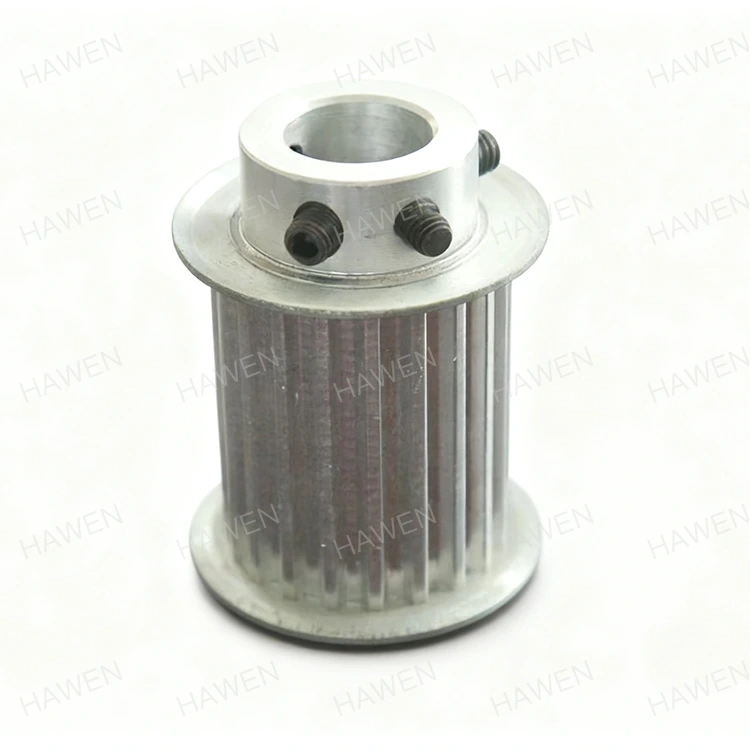
En vedligeholdelsesingeniør installerer et nyt sæt afRemskiverpå et drivsystem, overbevist om, at den specificerede rilleprofil og diameter vil genoprette remdrevet til dets oprindelige ydeevne. Inden for få uger begynder bæltet at hvine, kanterne flosser, og bæltet sidder ujævnt i rillen. Problemet er ikke bæltet. Problemet er rillen. Rillevinklen er to grader af, rillediameteren varierer langs omkredsen, og overfladefinishen er for ru. Dette scenarie er en direkte konsekvens af bearbejdningsprocesser, der ikke var i stand til at holde de nødvendige tolerancer. For købere af remskiver er det vigtigt at forstå, hvilke bearbejdningsprocesser der sikrer rillens nøjagtighed og konsistens for at undgå disse fejl.


Denne vejledning er skrevet til indkøbsingeniører og vedligeholdelsesledere, der har brug for at købe remskiver, der yder pålideligt. Vi vil forklare de kritiske rilleparametre, de bearbejdningsprocesser, der opnår dem, inspektionsmetoderne, der verificerer dem, og kriterierne for evaluering af en leverandør. Vi vil også levere detaljerede produktparametre fra vores fabrik hos Zhejiang Hawen Electromechanical Co., Ltd. Uanset om du køber remskiver til transportører, HVAC-drev, landbrugsmaskiner eller industriventilatorer, hjælper denne guide dig med at specificere den rigtige bearbejdningskvalitet og vælge en leverandør, der kan levere den.

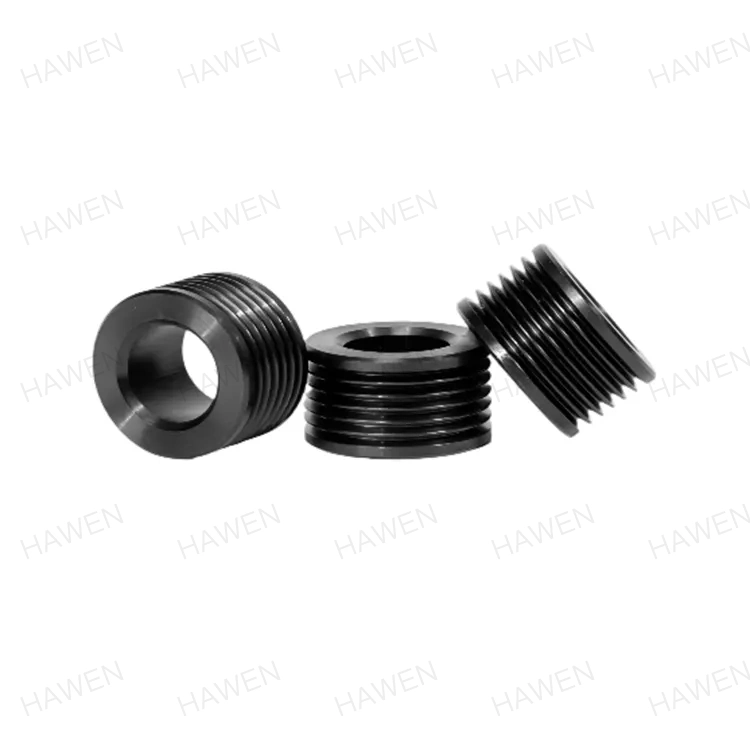
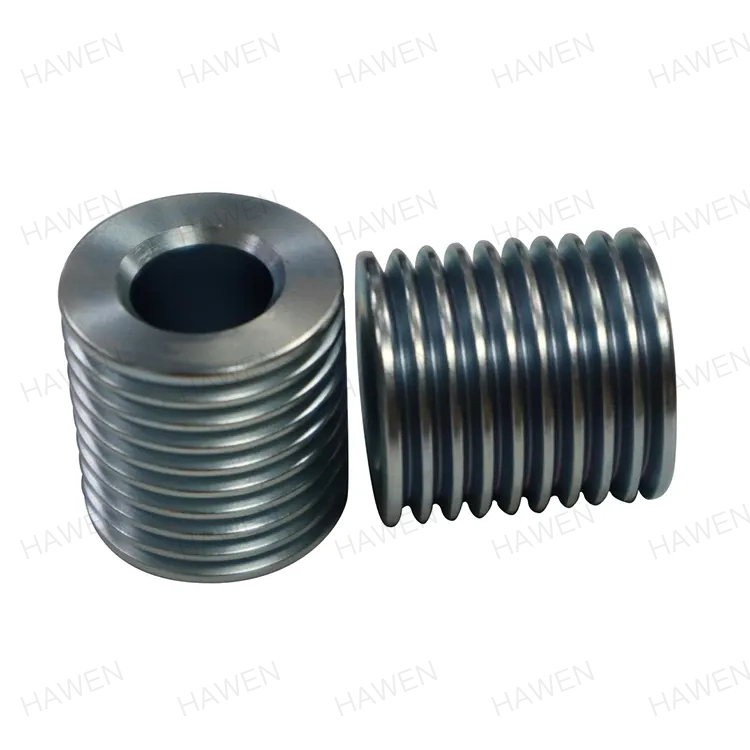
Solid Pulley


Indholdsfortegnelse


1. Hvilke rilleparametre bestemmer remskivens ydeevne?

Ydeevnen af ​​en remskive afhænger af nøjagtigheden af ​​dens rille. Rillen er kanalen, der styrer og griber bæltet. Hvis rillen ikke er nøjagtig, vil bæltet ikke sidde korrekt, og drevet vil miste effektivitet, generere støj og slides for tidligt. Fire rilleparametre er kritiske: rillevinklen, rillediameteren, rilleprofilen og overfladefinishen. Rillevinklen bestemmer, hvordan remmen kiles ind i rillen. For en kileremskive er standardvinklen 34, 36 eller 38 grader afhængigt af remskivens diameter. En fejl på kun én grad kan reducere remmens kraftoverførselskapacitet og forårsage ujævnt slid. Rillediameteren bestemmer båndets stigningslinje, hvilket påvirker hastighedsforholdet. Rilleprofilen omfatter rilledybden og rodradius. Overfladefinishen påvirker friktion og bælteslid. Tabellen nedenfor opsummerer disse parametre og deres typiske tolerancer.

Parameter Typisk tolerance Indvirkning på ydeevne
Rillevinkel +/- 0,5 grader Påvirker remkiling og kraftoverførsel
Rillediameter +/- 0,05 mm Påvirker hastighedsforhold og bæltesporing
Rilleprofil (dybde, rodradius) +/- 0,1 mm Påvirker selesæde og slid
Overfladefinish (Ra) 0,8 - 1,6 µm Påvirker friktion og båndlevetid
Groove Runout +/- 0,05 mm Påvirker vibrationer og bæltesporing

PåZhejiang Hawen Electromechanical Co., Ltd., vores fabrik fremstiller remskiver til disse tolerancer og strammere. Vi forstår, at rillenøjagtighed er grundlaget for remdriftsydelse, og vi har investeret i det bearbejdnings- og inspektionsudstyr, der er nødvendigt for at opnå det. Vores ingeniørteam kan rådgive om de passende tolerancer til din specifikke anvendelse.


2. Hvilke bearbejdningsprocesser danner rilleprofilen?

Rilleprofilen på en remskive dannes gennem en række bearbejdningsprocesser. Den første proces er drejning, som fastlægger remskivens grundlæggende geometri, inklusive den udvendige diameter, boringen og fladebredden. Rillen skæres derefter ind i forsiden af ​​remskiven. For kileremskiver skæres rillen typisk ved hjælp af et formværktøj eller et CNC-rilleværktøj, der matcher den nødvendige vinkel og profil. Nøjagtigheden af ​​rillen afhænger af maskinens stivhed, værktøjets skarphed og præcisionen af ​​værktøjsbanen. Efter rillning kan remskiven slibes for at forbedre overfladefinishen og dimensionsnøjagtigheden. Tabellen nedenfor opsummerer bearbejdningsprocesserne og deres rolle i rillens nøjagtighed.

Behandle Fungere Typisk tolerance opnået Udstyr
Drejning Danner OD, boring og ansigt +/- 0,05 mm CNC drejebænk
Rilning Skærer rilleprofilen +/- 0,1 mm, +/- 0,5 grader CNC drejebænk med rilleværktøj
Slibning Forbedrer finish og nøjagtighed +/- 0,02 mm, Ra 0,8 µm Cylindrisk kværn
Afgratning Fjerner skarpe kanter N/A Manuel eller automatiseret
Balancering Korrigerer massefordelingen G16 eller bedre Dynamisk balanceringsmaskine

På vores fabrik bruger vi CNC drejebænke med strømførende værktøj til at dreje og spore remskiver i en enkelt opsætning. Dette eliminerer den fejl, der kan opstå, når remskiven spændes på igen mellem operationer. Vi bruger også præcisionsformværktøjer, der er slebet til den nøjagtige rilleprofil, hvilket sikrer, at rillevinklen og rodradius er konsistente fra del til del.


3. Hvorfor har slibning betydning for rillens nøjagtighed og finish?

Slibning er den proces, der kræver en god remskive og gør den til en præcisionsremskive. Mens drejning og rilling etablerer den grundlæggende geometri, forfiner slibning rillevinklen, rillediameteren og overfladefinishen. Slibning udføres ved hjælp af en præcisionsslibeskive, der er klædt til den nødvendige rilleprofil. Remskiven er monteret på en præcisionsdorn og roteret mod slibeskiven. Slibningsprocessen fjerner en lille mængde materiale, typisk 0,1 til 0,3 mm, og opnår tolerancer, der er svære at nå med drejning alene. Overfladefinishen efter slibning er typisk Ra 0,4 til 0,8 µm, hvilket reducerer friktion og båndslid. Tabellen nedenfor sammenligner nøjagtigheden og finishen opnået ved drejning og slibning.

Behandle Rillevinkeltolerance Rillediameter Tolerance Overfladefinish (Ra)
Kun drejning +/- 0,5 grader +/- 0,05 mm 1,6 - 3,2 µm
Drejning + Slibning +/- 0,1 grader +/- 0,01 mm 0,4 - 0,8 µm

Hos Hawen bruger vores fabrik CNC cylindriske slibemaskiner med måling i processen til at slibe rillerne på vores remskiver. Det igangværende målesystem måler kontinuerligt rillediameteren under slibning og kompenserer automatisk for hjulslid. Dette sikrer, at hver remskive overholder den specificerede tolerance, uanset antallet af dele i produktionskørslen. Vi klæder også slibeskiven på med jævne mellemrum for at bevare rilleprofilen og forhindre forbrænding eller overfladeskader.


4. Hvordan verificeres rillens nøjagtighed under produktionen?

Det er vigtigt at verificere rillens nøjagtighed under produktionen for at sikre, at hver remskive opfylder specifikationen. Verifikationsprocessen omfatter procesinspektion og slutinspektion. Inspektion under processen udføres af maskinoperatøren ved hjælp af håndværktøj såsom rillemålere, mikrometre og måleskiver. Operatøren kontrollerer rillevinklen, rillediameteren og rilleudløbet med jævne mellemrum under produktionskørslen. Hvis der registreres en afvigelse, justeres maskinen, inden der produceres flere dele. Slutinspektion udføres af kvalitetskontrolafdelingen ved hjælp af mere præcist udstyr, såsom en koordinatmålemaskine (CMM) eller en profilprojektor. CMM'en kan måle rillevinklen, rilleprofilen og rilleudløbet med høj nøjagtighed. Tabellen nedenfor opsummerer inspektionsmetoderne og deres anvendelser.

Inspektionsmetode Hvad det måler Nøjagtighed Ved brug
Rillemåler Rillevinkel og profil +/- 0,5 grader I gang
Mikrometer Rille diameter +/- 0,01 mm I gang
Opkaldsindikator Rilleudløb +/- 0,01 mm I gang
Profil projektor Rilleprofil +/- 0,005 mm Afsluttende eftersyn
Coordinate Measuring Machine (CMM) Alle rilleparametre +/- 0,002 mm Afsluttende eftersyn

På vores fabrik bruger vi en kombination af proces- og slutinspektion til at verificere rillens nøjagtighed af vores remskiver. Vores operatører er uddannet til at bruge rillemålere og mikrometre til at kontrollere rillevinklen og diameteren for hver 10. del. Vores kvalitetskontrolafdeling bruger en CMM til at verificere rilleprofilen og udløbet på stikprøvebasis. Vi opretholder detaljerede inspektionsregistre for hvert produktionsparti, hvilket giver fuld sporbarhed for vores kunder.


5. Hvordan vurderer du en remskiveleverandør for bearbejdningskvalitet?

Evaluering af en remskiveleverandør for bearbejdningskvalitet kræver fokus på udstyr, værktøj, proceskontrol, inspektion og erfaring. Leverandøren skal have udstyr til at dreje, rille og slibe remskiver til de påkrævede tolerancer. Dette inkluderer CNC-drejebænke, CNC-slibere og præcisionsværktøj. Leverandøren skal have et proceskontrolsystem, der sikrer ensartet kvalitet fra del til del. Dette omfatter værktøjsstyring, kølevæskestyring og maskinvedligeholdelse. Leverandøren skal have et inspektionssystem, der verificerer rillens nøjagtighed på hvert produktionsparti. Dette inkluderer kalibrerede målere, en CMM og uddannede inspektører. Og leverandøren skal have erfaring med at producere remskiver til lignende applikationer. Tabellen nedenfor opsummerer disse evalueringskriterier.

Evalueringskriterium Hvad skal man kigge efter Hvorfor det betyder noget
Bearbejdningsudstyr CNC drejebænke, CNC slibemaskiner, levende værktøj Sikrer evne til at holde tolerancer
Værktøj Præcisionsformværktøj, klædte slibeskiver Sikrer rilleprofils nøjagtighed
Proceskontrol Værktøjsstyring, kølevæskestyring, vedligeholdelse Sikrer sammenhæng fra del til del
Inspektionssystem Kalibrerede målere, CMM, uddannede inspektører Verificerer rillens nøjagtighed på hvert parti
Erfaring Track record i lignende applikationer Demonstrerer kapacitet og pålidelighed

Hos Hawen har vores fabrik produceret remskiver i over et årti. Vi har investeret i avanceret CNC-bearbejdnings- og slibeudstyr, og vi opretholder et omfattende kvalitetskontrolsystem. Vores ingeniørteam står til rådighed for at hjælpe med specifikation og applikationsudvikling. Vi inviterer dig til at vurdere os i forhold til disse kriterier og til at betragte os som din partner for remskiver.


6. Hvad er de vigtigste produktparametre fra vores fabrik?

Følgende tabel viser de vigtigste produktparametre for vores remskiver. Disse remskiver er designet til transportbånd, HVAC-drev, landbrugsmaskiner og industrielle ventilatorer. Vores fabrik kan også producere brugerdefinerede remskiver for at opfylde specifikke krav.

Parameter Specifikationsområde Noter
Udvendig diameter 50 - 1.200 mm Brugerdefinerede størrelser tilgængelige
Groove profil Kilerem, tandrem, flad rem Brugerdefinerede profiler tilgængelige
Antal riller 1 - 12 Brugerdefinerede konfigurationer tilgængelige
Rillevinkeltolerance +/- 0,5 grader (drejet), +/- 0,1 grader (jord) Valgt baseret på ansøgning
Rillediameter Tolerance +/- 0,05 mm (drejet), +/- 0,01 mm (slebet) Valgt baseret på ansøgning
Overfladefinish Ra 0,8 - 1,6 µm (jord) Reducerer bælte slid
Materiale Støbejern, stål, aluminium Udvalgt for styrke og vægt
Balancering G16 eller bedre Reducerer vibrationer
MOQ 10 stk Forhandles ved store ordrer
Ledetid 2-4 uger Afhænger af mængde og tilpasning

På vores fabrik fremstiller vi vores remskiver for at opfylde disse specifikationer og mere. Vi kan tilpasse diameteren, rilleprofilen, antallet af riller, materiale og tolerancer, så de passer til dine specifikke krav. Vores kvalitetskontrolsystem omfatter inspektion af råvarer, inspektion i processen og slutinspektion før afsendelse. Vores mål er at give vores kunder remskiver af høj kvalitet, der opfylder deres præstationskrav.


7. Ofte stillede spørgsmål (FAQ)

Spørgsmål 1: Hvad er den mest kritiske rilleparameter for remskivens ydeevne?

Svar: Den mest kritiske rilleparameter er rillevinklen. Rillevinklen bestemmer, hvordan remmen kiles ind i rillen, og hvor meget kraft drevet kan overføre. En fejl på kun én grad kan reducere remmens kraftoverførselskapacitet og forårsage ujævnt slid. Af denne grund bør notvinklen specificeres med en tolerance på +/- 0,5 grader eller tættere, afhængigt af anvendelsen.

Spørgsmål 2: Hvorfor er det nødvendigt at slibe, hvis remskiven allerede er drejet?

Svar: Slibning er nødvendig for at opnå det højeste niveau af rillenøjagtighed og overfladefinish. Drejning kan opnå en rillevinkeltolerance på +/- 0,5 grader og en overfladefinish på Ra 1,6-3,2 µm. Slibning kan opnå en rillevinkeltolerance på +/- 0,1 grader og en overfladefinish på Ra 0,4-0,8 µm. Den forbedrede nøjagtighed og finish reducerer bælteslid, vibrationer og støj, og de forbedrer kraftoverførselseffektiviteten.

Spørgsmål 3: Hvordan verificerer jeg rillens nøjagtighed af en remskive, jeg har modtaget?

Svar: Du kan verificere rillens nøjagtighed ved hjælp af en rillemåler, et mikrometer og en måleur. Spormåleren kontrollerer notvinklen og profilen. Mikrometeret kontrollerer rillens diameter. Skiveindikatoren kontrollerer rillens udløb. For kritiske applikationer kan du sende en prøve til et metrologilaboratorium til CMM-inspektion. Hos Zhejiang Hawen Electromechanical Co., Ltd. leverer vi inspektionsrapporter med hver forsendelse.

Spørgsmål 4: Kan slidte remskiver ombearbejdes for at genoprette rillens nøjagtighed?

Svar: I nogle tilfælde kan slidte remskiver ombearbejdes for at genoprette rillens nøjagtighed. Processen involverer at fjerne en lille mængde materiale fra rillen for at genoprette den korrekte vinkel og profil. Dette reducerer dog rillediameteren, hvilket kan påvirke hastighedsforholdet. Genbearbejdning er kun mulig, hvis remskiven har nok materiale, og hvis den reducerede diameter er acceptabel til anvendelsen. Vores ingeniørteam kan rådgive om, hvorvidt genbearbejdning er en holdbar mulighed.

Spørgsmål 5: Hvad er den typiske leveringstid for tilpassede remskiver?

Svar: Den typiske leveringstid for brugerdefinerede remskiver er 2 til 4 uger efter tegningsgodkendelse. Leveringstiden afhænger af rilleprofilens kompleksitet, materialet og den bestilte mængde. For store ordrer eller komplekse profiler kan leveringstiden være længere. På vores fabrik arbejder vi tæt sammen med vores kunder for at opfylde deres leveringskrav.


8. Konklusion

Rillepræcision og konsistens er grundlaget for remskive ydeevne. De bearbejdningsprocesser, der bruges til at danne rillen - drejning, rilling og slibning - afgør, om remskiven vil levere pålidelig kraftoverførsel eller forårsage remslid, støj og vibrationer. For købere er forståelsen af ​​disse processer afgørende for at specificere det rigtige kvalitetsniveau og for at vurdere en leverandør. Hos Zhejiang Hawen Electromechanical Co., Ltd. har vores fabrik udstyret, værktøjet og erfaringen til at producere remskiver, der opfylder de mest krævende rilletolerancer. Vi bruger CNC-bearbejdning og præcisionsslibning for at opnå rillevinkeltolerancer på +/- 0,1 grader og overfladefinish på Ra 0,8 µm eller bedre.

Uanset om du køber remskiver til transportører, HVAC-drev, landbrugsmaskiner eller industriventilatorer, inviterer vi dig til at kontakte os for at drøfte dine krav. Vi kan levere prøver, tekniske data og skræddersyede løsninger. Vores forpligtelse til kvalitet og kundetilfredshed har gjort os til en betroet partner for virksomheder over hele verden.

Kontakt Zhejiang Hawen Electromechanical Co., Ltd. i dagfor at diskutere dine krav til remskive og finde ud af, hvordan vores bearbejdningskapacitet kan opfylde dine rillenøjagtighedsspecifikationer.

Relaterede nyheder
Efterlad mig en besked
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere